Pengenalan: Mengapa Die Casting Menguasai Pembuatan Automotif
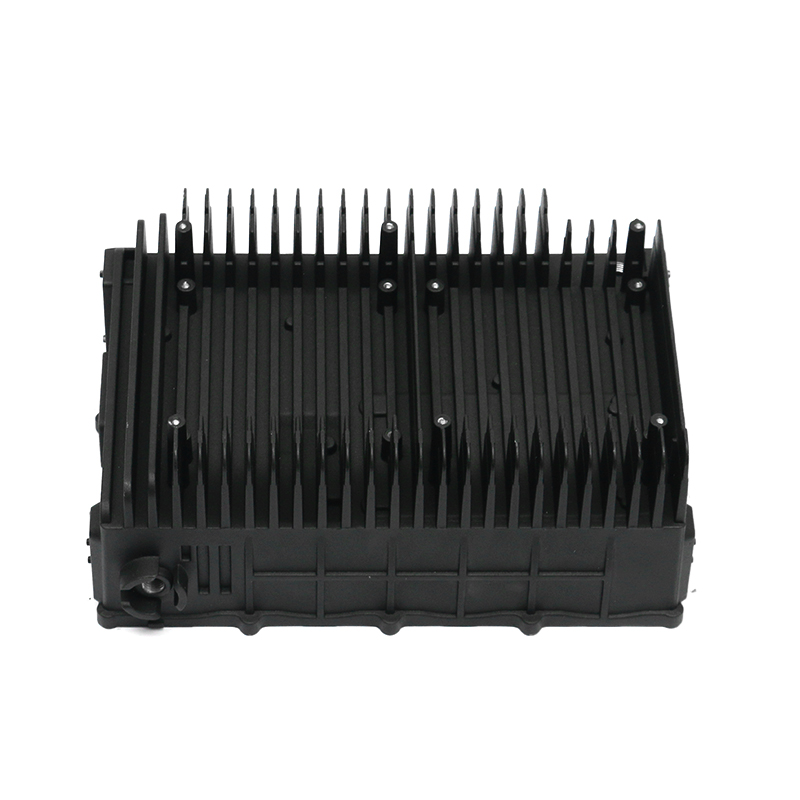
Buka hud pembakaran moden atau kenderaan elektrik dan anda akan mendapati aluminium die cast melakukan kerja yang senyap tetapi penting. Blok enjin, perumah transmisi, kuali minyak, kurungan, dan penutup powertrain semuanya dibentuk dengan memaksa logam cair di bawah tekanan tinggi ke dalam acuan keluli. Proses ini pantas, boleh diulang dan mampu menghasilkan geometri kompleks dalam satu pukulan, yang menjelaskan mengapa kejuruteraan automotif bergantung kepadanya lebih daripada kaedah pembentukan logam lain.
Pemacuan untuk kenderaan yang lebih ringan, pembungkusan yang lebih ketat dan kecekapan kos volum tinggi telah mendorong tuangan die ke pusat pengeluaran automotif. Satu tuangan boleh menggantikan pemasangan bahagian yang dikimpal, mengurangkan berat dan memendekkan rantaian bekalan. Pada masa yang sama, proses itu bukan hanya operasi mesin tunggal. Ia bergantung pada perkakasan yang tepat, pencairan terkawal, lontar berhati-hati dan pemesinan pasca tuang.
Syarikat seperti fddiecasting.com menggambarkan mengapa tuangan die jarang sekali merupakan langkah kendiri. Ia menggabungkan reka bentuk acuan, tuangan aluminium dan pemesinan ketepatan di bawah satu bumbung, yang memastikan kawalan toleransi dan komunikasi ketat dari semakan reka bentuk pertama hingga pemeriksaan akhir. Dalam bahagian berikut, kami akan menjalankan proses, bahan, pemeriksaan kualiti dan kriteria penilaian pembekal supaya anda boleh membuat keputusan yang lebih baik untuk alat ganti automotif anda sendiri.
Proses Tuang Die Diterangkan Langkah demi Langkah
Setiap tuangan die automotif bermula dengan konsep bahagian siap dan berakhir dengan komponen sedia untuk mesin. Aliran keseluruhan boleh dikumpulkan kepada empat peringkat: perkakas, suntikan, pemejalan, dan pemangkasan.
Reka Bentuk dan Alatan Acuan
Acuan, atau die, adalah faktor tunggal terbesar dalam kualiti tuangan. Ia menentukan ketepatan dimensi, kemasan permukaan dan seberapa konsisten logam itu memenuhi dinding nipis. Keluli die mesti menahan kitaran haba, dan sistem pelari dan limpahan mesti direka bentuk supaya udara dan oksida dapat melarikan diri.
Pembekal dengan kepakaran perkakas dalaman, termasuk reka bentuk acuan pemangkasan ketepatan , boleh mengawal langkah kritikal ini dengan lebih baik. Sejak fddiecasting.com bermula sebagai pengeluar acuan pada tahun 2006, syarikat itu menganggap perkakasan sebagai kecekapan teras dan bukannya tugas penyumberan luar. Sejarah itu secara langsung mempengaruhi kadar kecacatan dan masa pendahuluan.
Peleburan dan Suntikan
Bahagian aluminium automotif hampir selalu dihasilkan pada mesin tuangan kebuk sejuk. Dalam proses ini, logam dileburkan dalam relau yang berasingan dan kemudian dimasukkan ke dalam ruang pukulan, di mana omboh hidraulik menolaknya ke dalam dadu pada kelajuan tinggi. Mesin kebuk panas, yang mengekalkan mekanisme suntikan tenggelam dalam logam cair, lebih sesuai untuk aloi zink dan magnesium dengan takat lebur yang lebih rendah.
Daya pengapit mesin menentukan saiz bahagian maksimum yang boleh dihasilkan. fddiecasting.com mengendalikan enam mesin kebuk sejuk daripada 400 hingga 2,000 tan daya pengapit, membolehkan ia menutup bahagian daripada kurungan cermin kecil hingga perumah motor besar.
Penyejukan, Pelepasan dan Pemangkasan
Selepas suntikan, logam menyejuk dengan cepat dalam acuan yang disejukkan dengan air. Masa pemejalan mengawal struktur mikro dan risiko keliangan pengecutan. Setelah bahagian itu pepejal, pin ejektor menolaknya keluar, dan kitaran berulang. Bahagian itu kemudiannya bergerak ke pemangkasan, di mana pelari, limpahan, dan kilat dikeluarkan.
Komponen automotif biasanya memerlukan operasi sekunder seperti deburring, pemesinan dan rawatan permukaan. Penyepaduan penuangan dengan proses kemudian adalah sebab fddiecasting.com mengekalkan 80 pusat pemesinan ketepatan berkelajuan tinggi dalam kemudahan yang sama.
Memilih Aloi yang Tepat untuk Bahagian Die Cast Automotif
Pemilihan bahan menentukan kekuatan mekanikal, rintangan kakisan, kekonduksian terma, dan kos. Tiada aloi tunggal terbaik untuk setiap bahagian, tetapi pilihan boleh dikecilkan mengikut fungsi.
Aloi Aluminium
Aluminium adalah bahan dominan untuk tuangan die automotif. Ia menawarkan nisbah kekuatan-ke-berat yang baik, kekonduksian haba yang sangat baik, dan rintangan kakisan semula jadi. Aloi aluminium, terutamanya A380, digunakan untuk blok enjin, perumah transmisi, kuali minyak, perumah motor, dan penutup kawalan elektronik. Aloi mengalir dengan baik dalam bahagian nipis dan boleh mengisi geometri cetakan yang kompleks.
Aloi Zink
Aloi zink memberikan kemuluran yang tinggi, kekuatan hentaman, dan keupayaan untuk disadur atau disiapkan dengan mudah. Ia biasanya digunakan untuk bahagian ketepatan kecil seperti kurungan cermin, selak pintu dan perkakasan dalaman. Kelemahannya ialah ketumpatan: zink adalah berat dan jarang dipilih untuk komponen struktur yang besar.
Aloi Magnesium
Magnesium ialah logam struktur paling ringan, menawarkan nisbah kekuatan-ke-berat terbaik daripada ketiga-tiganya. Ia muncul di bahagian yang setiap gram penting, seperti teras stereng, bingkai tempat duduk dan struktur panel instrumen. Magnesium menghadapi kebimbangan kos bahan dan kakisan yang lebih tinggi, jadi ia dipilih hanya apabila penjimatan berat jelas mewajarkan premium.
| Aloi | Harta Utama | Komponen Biasa |
|---|---|---|
| Aluminium (A380) | Kekuatan-ke-berat yang baik, kekonduksian haba yang tinggi, rintangan kakisan | Blok enjin, perumah transmisi, perumah motor, perumah EC |
| Zink (Zamak) | Kemuluran tinggi, kemasan permukaan yang sangat baik, penyaduran mudah | Kurungan kecil, lekap cermin, selak, perkakasan dalaman |
| Magnesium (AZ91D) | Logam struktur paling ringan, kekuatan spesifik yang sangat tinggi | Bingkai stereng, bingkai tempat duduk, kurungan ringan |
Untuk memastikan aloi yang betul dihantar, fddiecasting.com menggunakan spektrometer Oxford Hitachi untuk mengesahkan komposisi kimia setiap leburan yang masuk. Ini mengelakkan percampuran yang mahal sebelum bahagian dibuang.
Alat Ganti Automotif Biasa Dihasilkan oleh Die Casting
Tuangan mati dihamparkan merentasi kenderaan, dari ruang enjin ke penggantungan dan unit pemacu elektrik. Memahami julat membantu apabila merancang senarai pembekal.
Komponen Enjin dan Powertrain
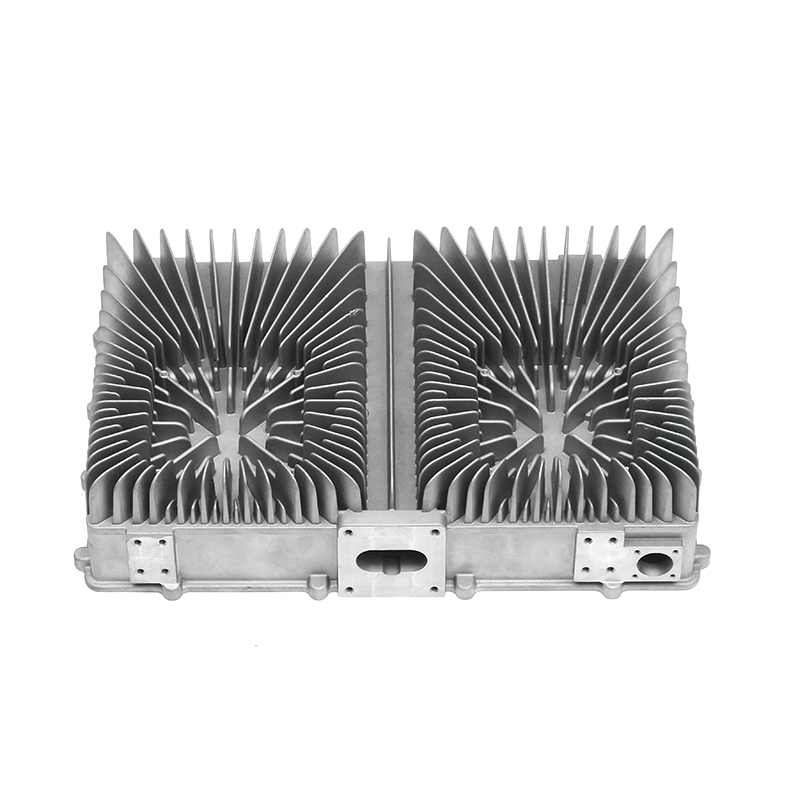
Powertrain konvensional sangat bergantung pada tuangan die aluminium. Blok enjin ialah contoh yang paling ketara, tetapi kuali minyak, pam air, tapak penapis minyak, klac kipas dan pelekap enjin juga dibuang. Bahagian ini mesti menahan getaran, menguruskan haba, dan mengelak pelincir. Mereka sering dibekalkan sebagai bahagian auto die cast aluminium yang menggabungkan ketegaran struktur dengan pelesapan haba.
Bahagian Penghantaran dan Casis
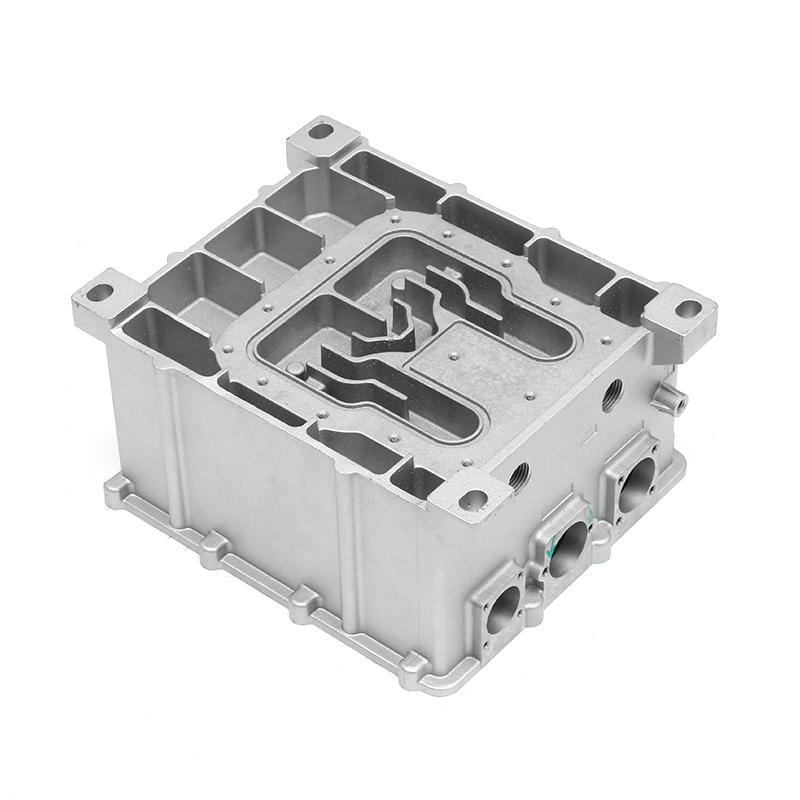
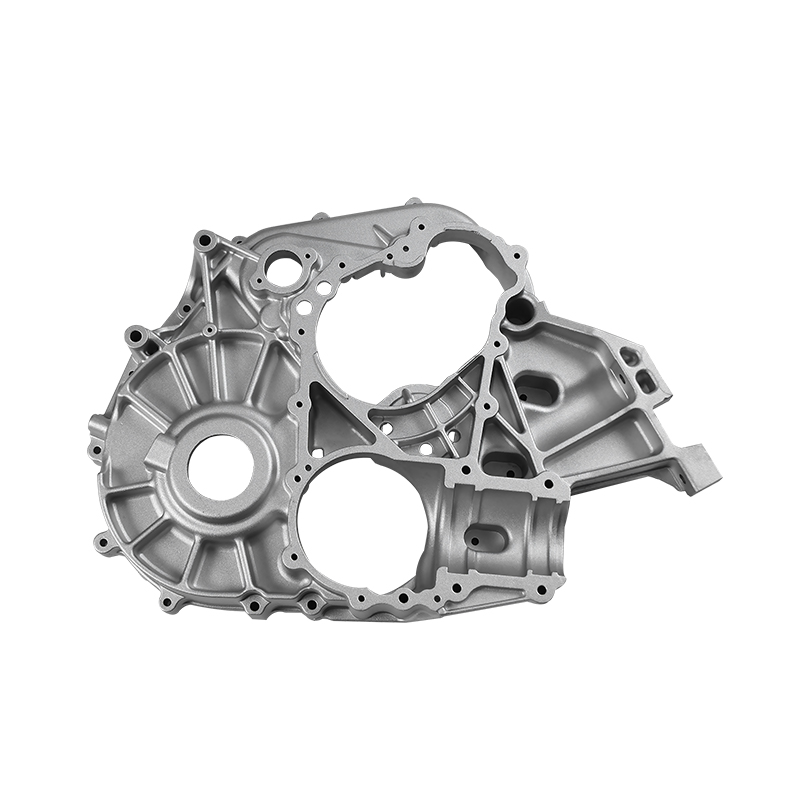
Perumah penghantaran ialah tuangan besar yang memegang gear, aci, dan litar hidraulik. Perumah juga berfungsi sebagai penyambung struktur antara enjin dan seluruh rangkaian pemacu. Di kawasan casis, kurungan cermin pandang belakang, kurungan penyerap hentak dan badan pendikit dihasilkan dalam volum tinggi menggunakan tuangan die.
Komponen Kenderaan Tenaga Baharu
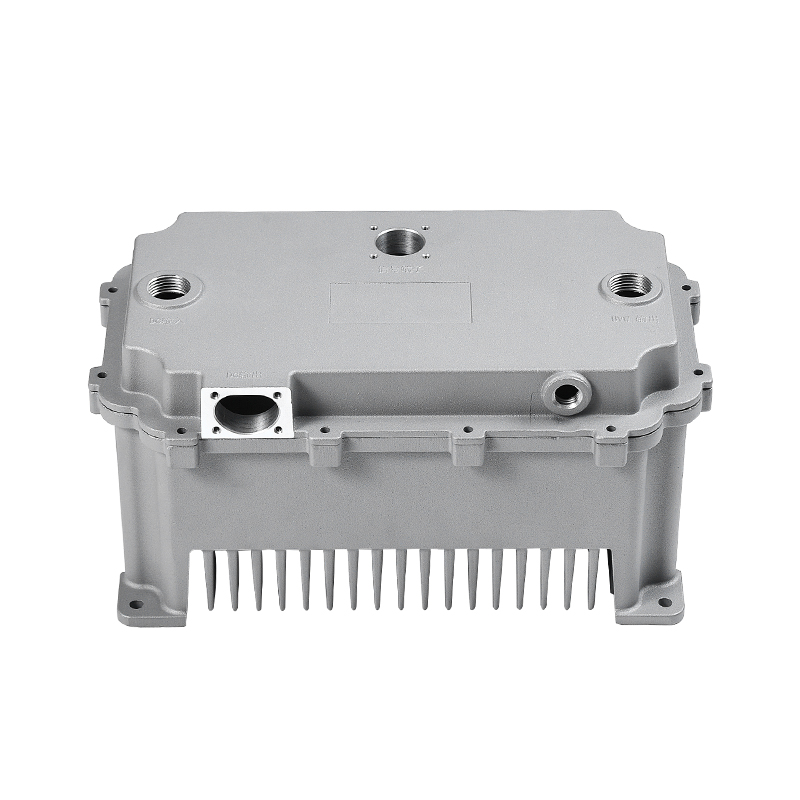
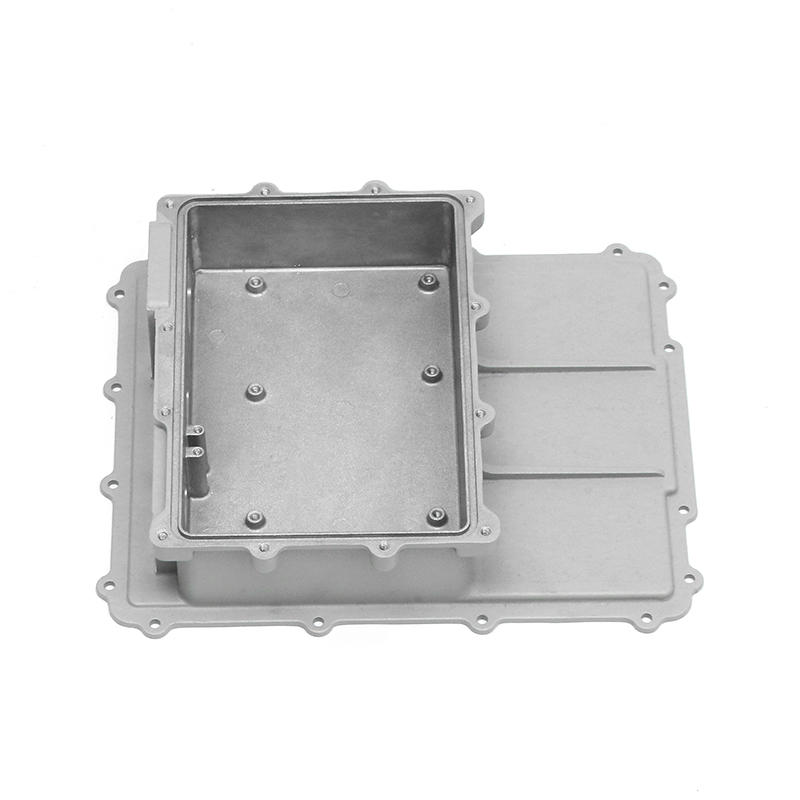
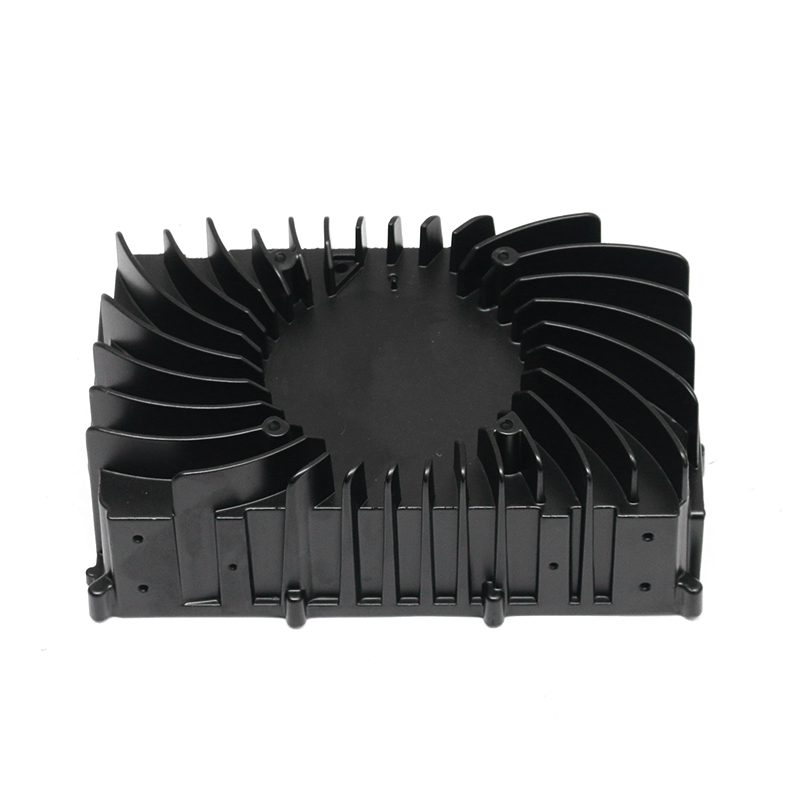
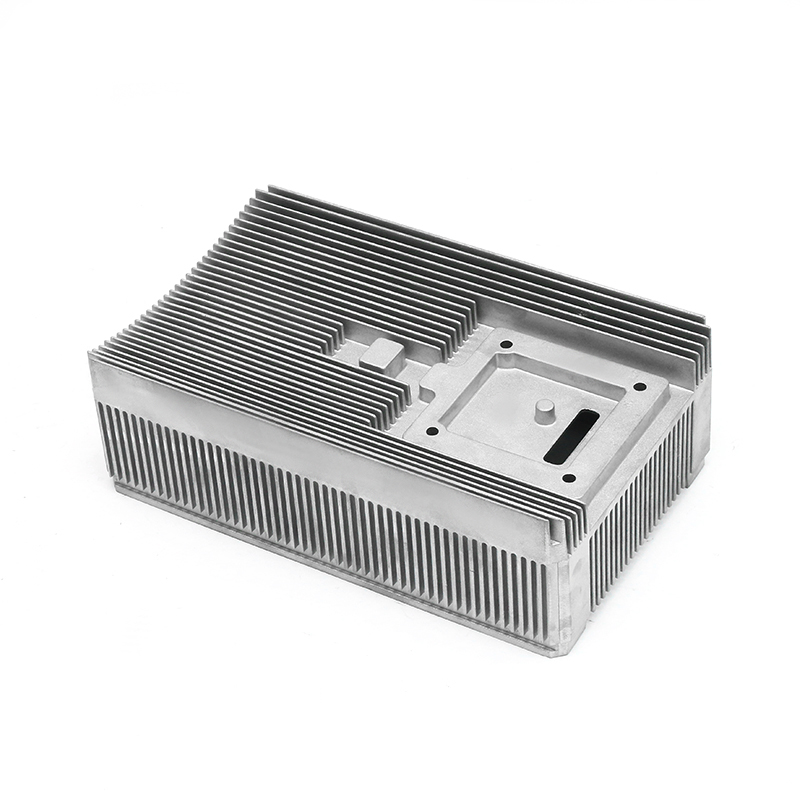
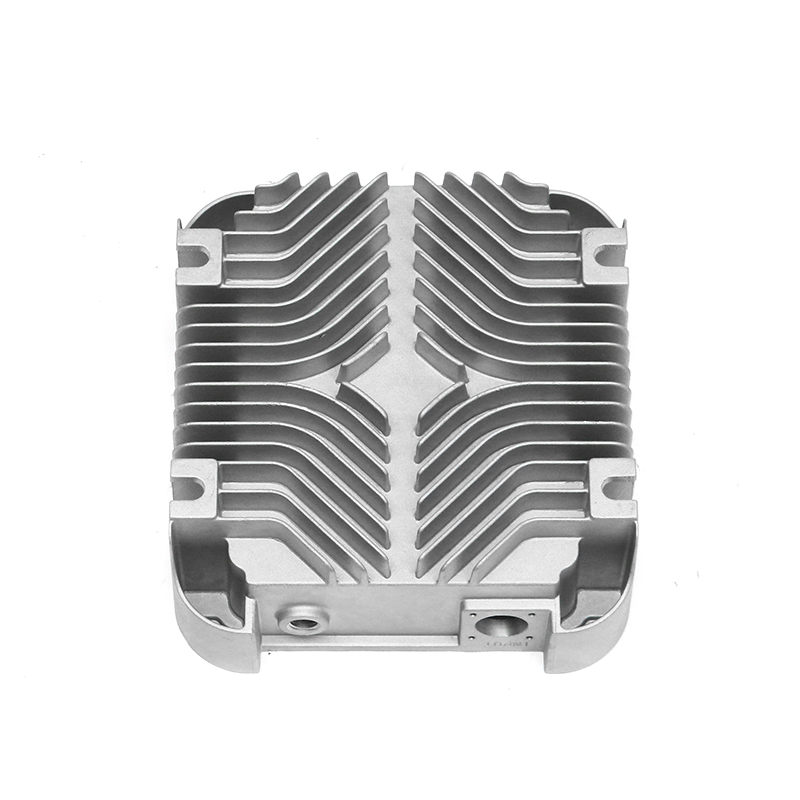
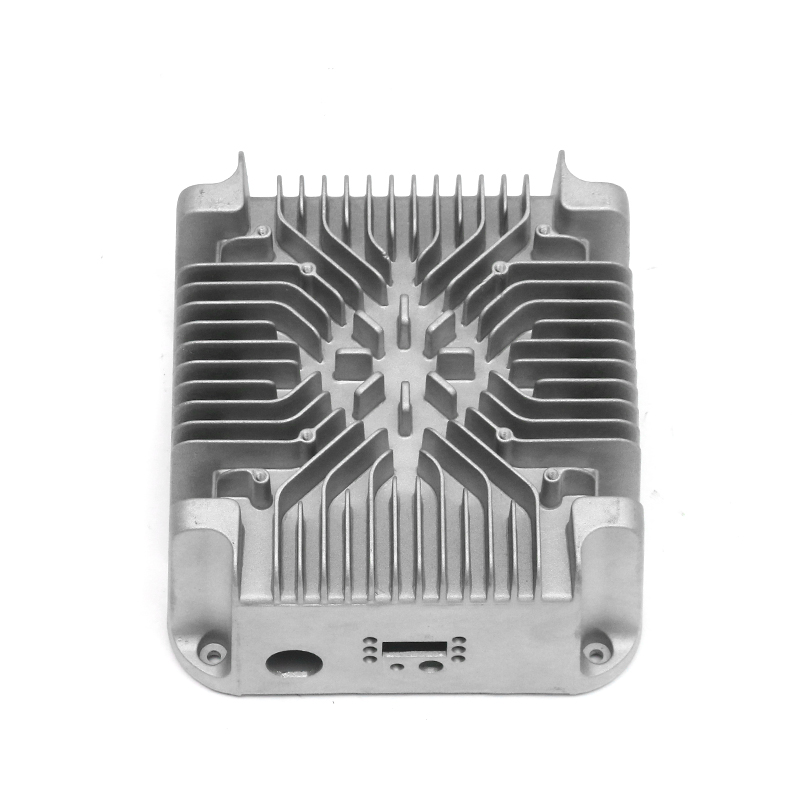
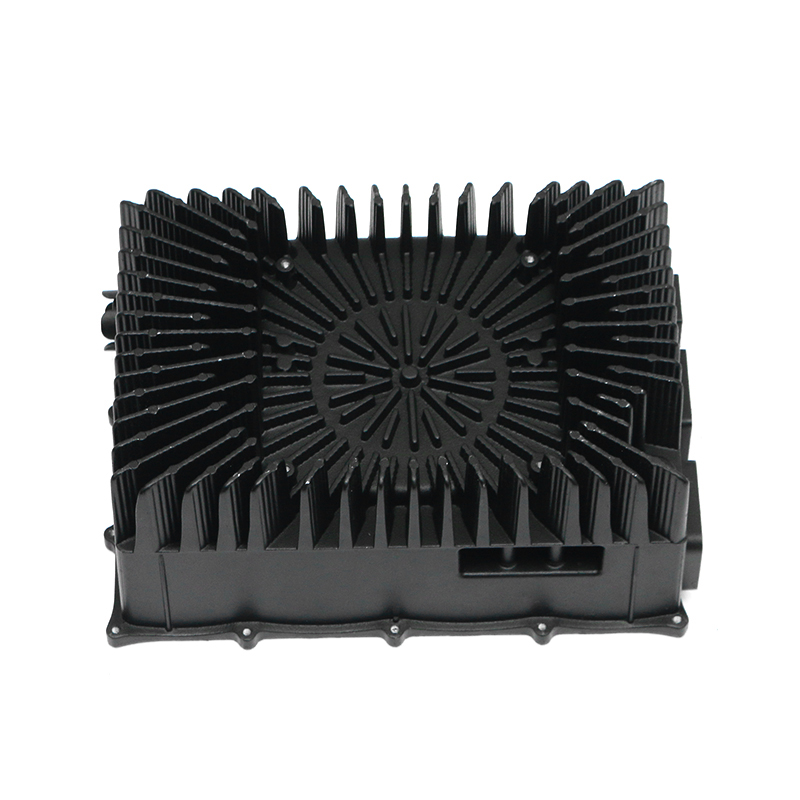
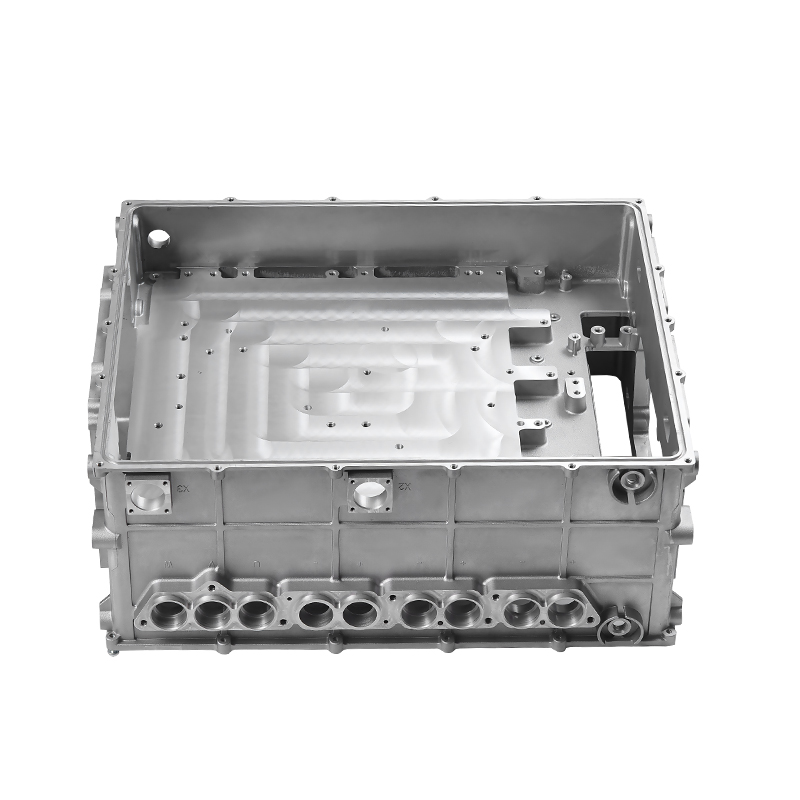
Kenderaan elektrik mencipta satu set permintaan yang berbeza. Perumahan motor mesti mengeluarkan haba daripada belitan kuprum sambil melindunginya daripada bahan cemar. Unit kawalan elektronik memerlukan kepungan die cast yang menggabungkan dinding nipis dengan permukaan pengedap rata.
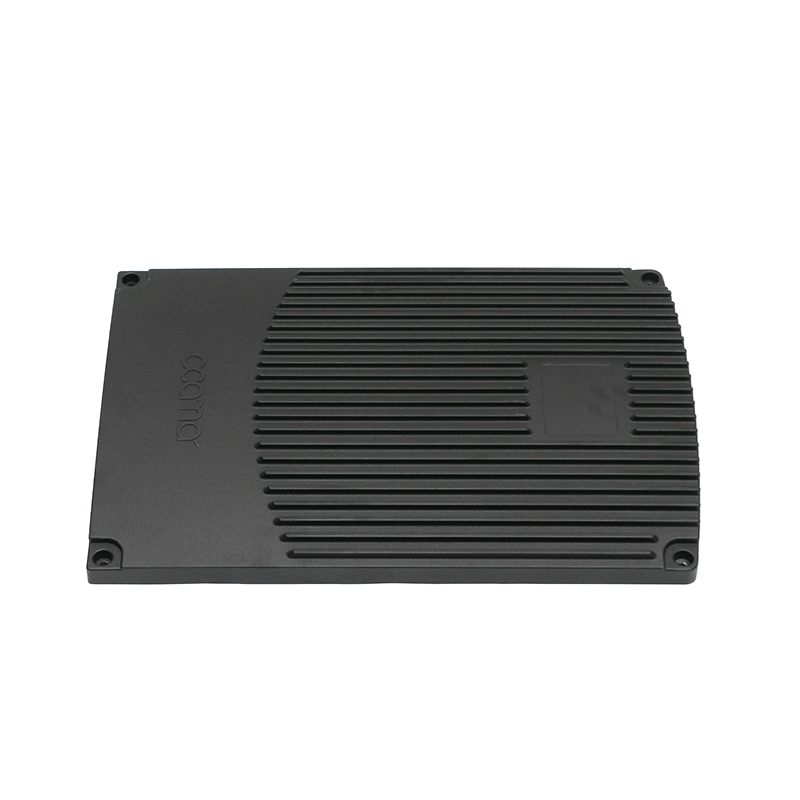
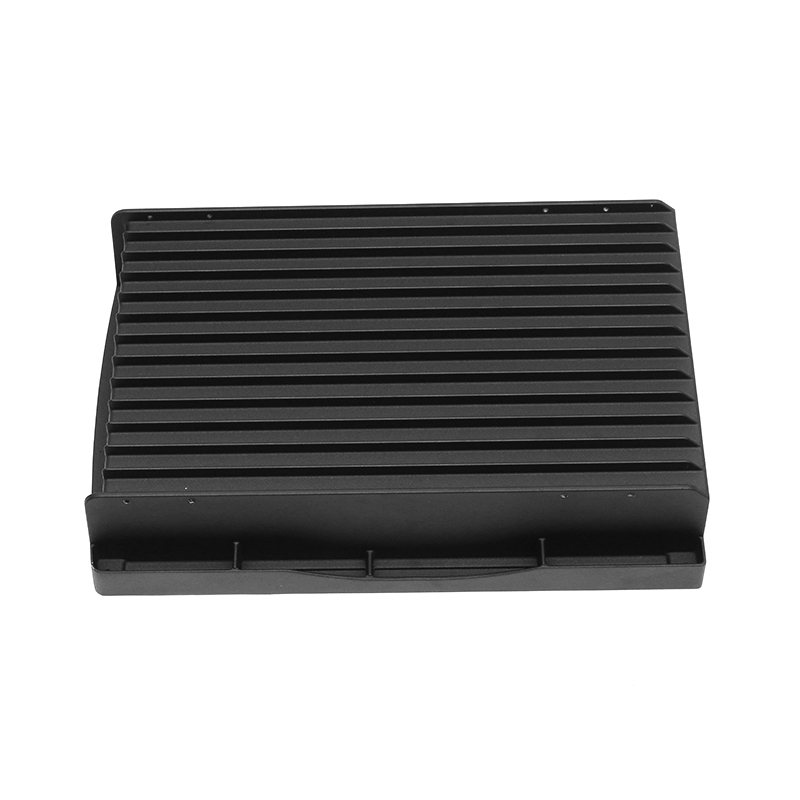
Perumah kawalan elektronik yang disejukkan air adalah contoh yang baik. Bahagian ini mesti kekal kalis bocor di bawah kitaran haba dan getaran semasa menempatkan elektronik kuasa sensitif. Itulah sebabnya mereka menuntut ujian dimensi dan tekanan yang lebih ketat daripada banyak tuangan tradisional.
Jaminan Kualiti dalam Tuangan Die Automotif
Pembeli automotif tidak menilai tuangan die hanya dengan bentuknya. Kekukuhan dalaman, komposisi bahan, ketepatan dimensi dan pengedap semuanya perlu disahkan. Kredibiliti pembekal bergantung pada kedalaman rantaian pemeriksaannya.
Pemeriksaan Dimensi
Mesin pengukur koordinat (CMM) ialah piawai untuk mengesahkan dimensi kritikal pada bahagian automotif. fddiecasting.com menggunakan CMM Zeiss untuk menyemak datum, kedudukan lubang dan ketebalan dinding dengan ketepatan tinggi. Pengukuran ini didokumenkan untuk menyokong kelulusan bahagian pengeluaran.
Pengesanan Kecacatan Dalaman
Keliangan dan lompang pengecutan boleh terbentuk di dalam tuangan tanpa menjejaskan permukaan yang boleh dilihat. Pengimbasan CT industri dan pemeriksaan sinar-X mendedahkan kecacatan dalaman ini sebelum pemesinan mahal digunakan. CT juga membantu mengesahkan bahawa teras dan saluran penyejukan dalaman diletakkan dengan betul.
Pengesahan Bahan
Spektrometer mengesahkan bahawa aloi sepadan dengan gred yang ditentukan, bukan hanya komposisi anggaran. Langkah ini amat penting apabila bahagian berubah daripada sampel pembangunan kepada pengeluaran besar-besaran. Spektrometer Oxford Hitachi di fddiecasting.com menyediakan data bahan yang boleh dikesan untuk setiap kumpulan.
Ujian Kebocoran
Ujian kebocoran diperlukan untuk kuali minyak, kes penghantaran, badan pam, dan banyak penutup EV. Udara termampat atau helium dimasukkan ke dalam rongga dalaman manakala bahagian luar dipantau untuk pereputan tekanan. Ini amat kritikal untuk perumah kotak gear die cast , di mana pengekalan pelincir dalaman secara langsung menjejaskan kebolehpercayaan penghantaran. Mesin ujian tekanan udara khusus di fddiecasting.com mengesahkan bahawa setiap komponen yang dimeterai meninggalkan loji tanpa kebocoran.
 Pembuat Perumahan Kotak Gear Die Casting Tersuai, Pembekal OEM/ODM Memandangkan pengeluar perumah kotak gear cetakan mati China dan pembekal perumah kotak gear OEM/ODM, Ningbo Fenda New Energy Technology Co., Ltd., c... Lihat Produk →
Die Casting lwn. Kaedah Pengilangan Alternatif
Tuangan mati bersaing dengan beberapa teknologi pembentukan logam lain. Pilihan yang tepat bergantung pada isipadu, geometri, ketebalan, dan sifat mekanikal yang diperlukan.
Berbanding dengan pemesinan CNC, tuangan die secara dramatik lebih menjimatkan pada volum tinggi. Pemesinan bermula daripada bilet pepejal dan mengeluarkan peratusan bahan yang besar, manakala tuangan die menghasilkan bentuk bersih atau hampir bersih dengan sisa yang lebih sedikit. CNC masih diutamakan untuk kelompok kecil, ciri lima paksi yang kompleks, atau kemasan akhir. Dalam amalan, banyak tuangan die diikuti dengan pas pemesinan pendek untuk menahan toleransi yang ketat pada muka pengedap.
Berbanding dengan penempaan, tuangan die boleh membentuk struktur dinding nipis yang jauh lebih kompleks dengan butiran halus. Penempaan sejuk menghasilkan bahagian yang lebih kuat kerana struktur butiran sejajar dengan kontur bahagian, tetapi bentuknya terhad kepada geometri yang lebih ringkas. Untuk blok enjin atau perumah motor, tuangan ialah satu-satunya cara praktikal untuk mencipta rongga dalaman dan saluran penyejukan.
Had utama ialah kos die dan volum pengeluaran. Die keluli boleh menelan kos ratusan ribu dolar, jadi tuangan die hanya masuk akal untuk volum tahunan dalam puluhan ribu. Keliangan permukaan juga boleh kekal sebagai isu untuk bahagian kedap bocor atau sangat tertekan, itulah sebabnya tuangan berbantu vakum dan aloi khusus semakin digunakan.
Cara Menilai Pembekal Die Casting Alat Ganti Kereta
Apabila reka bentuk sudah siap, soalan seterusnya ialah siapa yang harus membuangnya. Penilaian berfokus hendaklah meliputi sekurang-kurangnya bidang berikut.
- Keupayaan perkakas: Tanya sama ada pembekal mereka bentuk dan mengeluarkan acuan die casting tersuai dalaman. Ini secara langsung memberi kesan kepada masa pendahuluan dan kadar kecacatan.
- Julat mesin: Periksa tonase tuangan die dan bilangan mesin. Pembekal dengan mesin 400 hingga 2,000 tan boleh menampung kedua-dua kurungan kecil dan perumahan besar.
- Sistem kualiti: IATF 16949:2016 hendaklah minimum untuk bekalan automotif. Ia menunjukkan pendekatan kerja untuk analisis risiko, kawalan perubahan dan keperluan khusus pelanggan.
- Peralatan pemeriksaan: Cari CMM, CT industri, spektrometer dan penguji kebocoran. Alat ini menunjukkan sama ada pembekal boleh mengesahkan perkara yang dihasilkannya.
- Pemprosesan sekunder: Pemesinan dalaman, kimpalan kacau geseran dan penyediaan permukaan mengurangkan kerumitan logistik dan mengekalkan pemilikan berkualiti dengan satu pembekal.
- Komunikasi antarabangsa: Pembekal yang menawarkan sokongan berbilang bahasa, seperti yang dilakukan oleh fddiecasting.com dalam bahasa Inggeris, Rusia, Arab dan Jerman, memudahkan proses perubahan sebut harga dan kejuruteraan.
Dengan menjaringkan kemungkinan rakan kongsi berdasarkan kriteria ini, anda mengelakkan kadar kecacatan yang mengejutkan dan penghantaran lewat selepas program dilancarkan.
Masa Depan Alat Ganti Die Casting: EV dan Trend Ringan
Kenderaan elektrik sedang membentuk semula permintaan tuangan die dalam dua arah: struktur badan bersepadu yang lebih besar dan kandang powertrain yang sangat direka bentuk. Mesin tuangan mati yang besar, kini mencecah 6,000 tan atau lebih, membolehkan pengeluaran keseluruhan bahagian depan atau belakang kereta dalam satu bahagian. Tuangan bersepadu ini mengurangkan bilangan sendi, mengurangkan berat badan, dan memendekkan proses kedai badan.
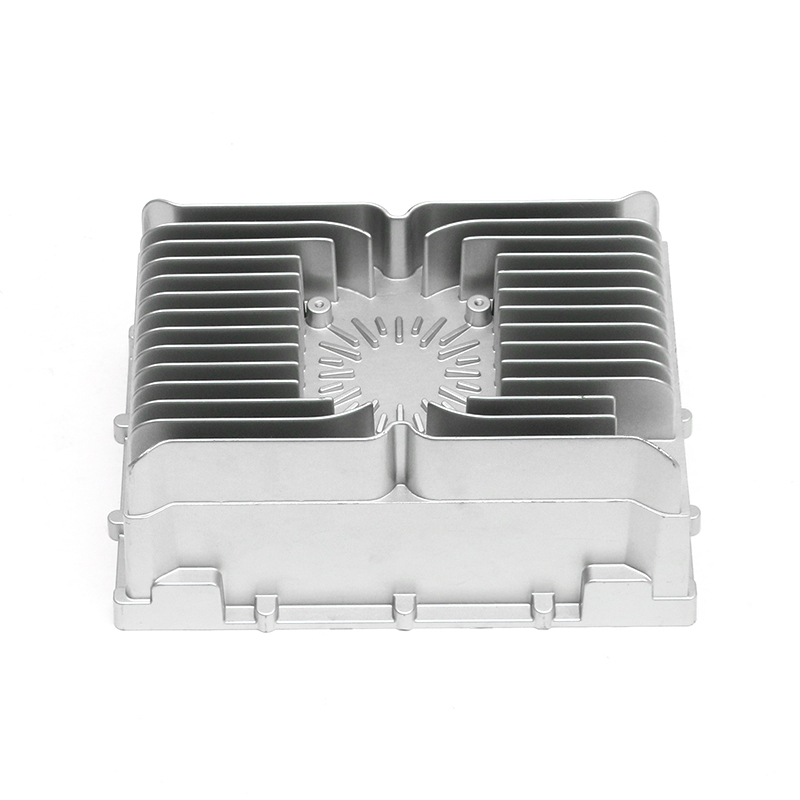
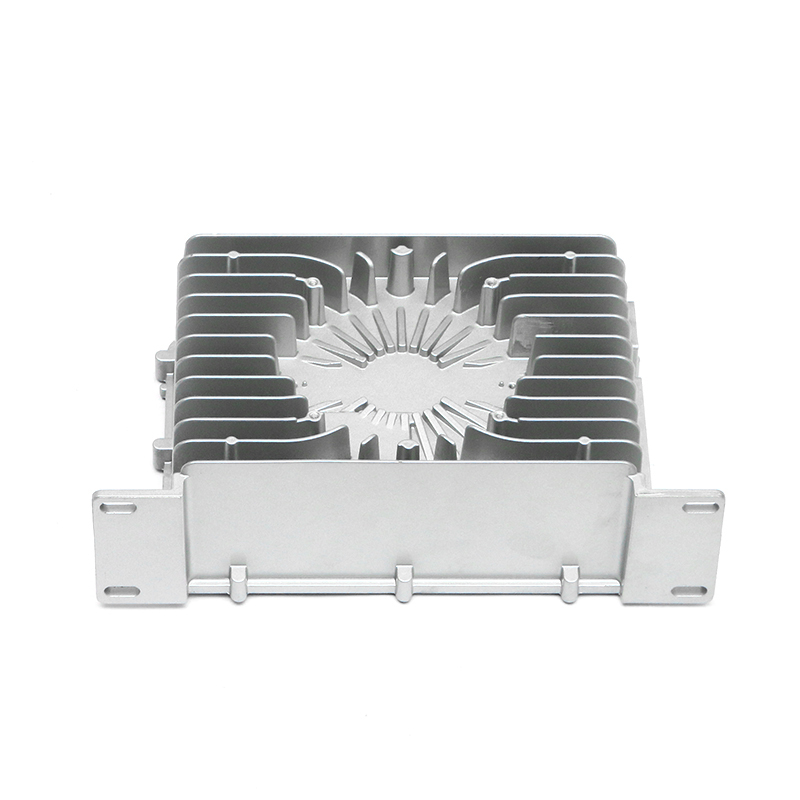
Perumahan motor tenaga baharu menggambarkan trend kedua. moden perumah motor tenaga baharu menggabungkan tuangan dinding nipis dengan saluran penyejukan bersepadu untuk memaksimumkan ketumpatan kuasa. Ini memaksa kawalan yang lebih ketat ke atas ketebalan dinding dan geometri dalaman.
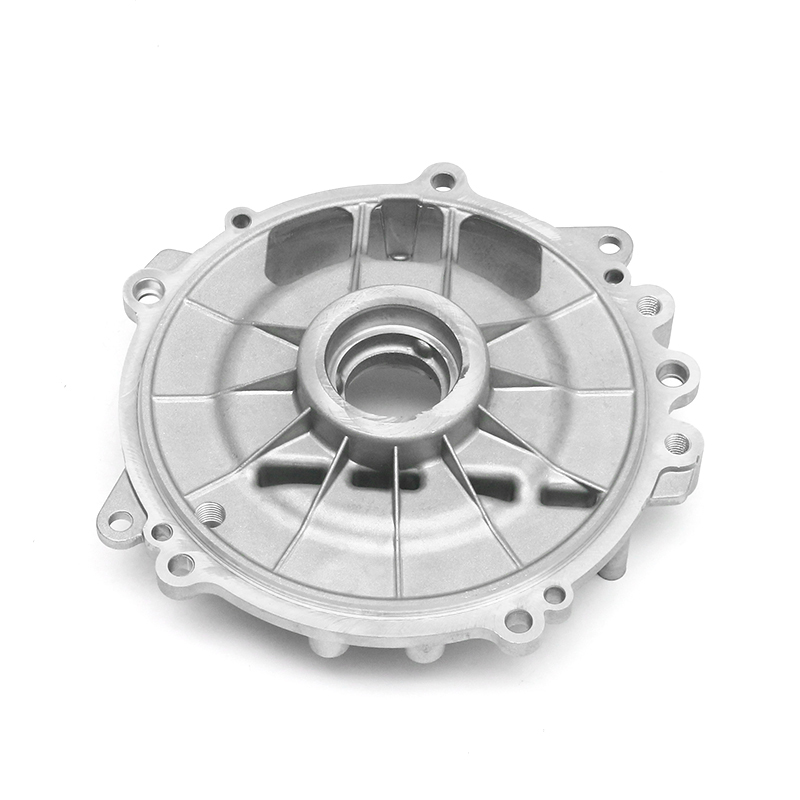 Perumahan Motor Die Casting Tenaga Baharu Pengeluar, Pembekal, Kilang Ningbo Fenda New Energy Technology Co., Ltd., ialah pengeluar dan pembekal perumahan motor tenaga baharu China, kilang kami menawarkan OEM/ODM ne... Lihat Produk →
Kimpalan kacau geseran juga menjadi rakan kongsi yang relevan untuk tuangan mati. Ia menggabungkan komponen tuang antara satu sama lain atau kepada penyemperitan tanpa mencairkan bahan asas, mengekalkan kedua-dua kekuatan dan prestasi pengedap. Lebih daripada 30 kimpalan kacau geseran dan mesin khusus lain di fddiecasting.com menyokong jenis kerja pemasangan hibrid ini.
Kemampanan adalah pemacu ketiga. Tuangan aluminium sangat boleh dikitar semula, dan industri automotif semakin meminta impak karbon yang lebih rendah. Tuangan die sesuai dengan arah ini kerana pengeluaran yang cekap dan masa pemesinan yang singkat mengurangkan penggunaan tenaga setiap bahagian, dan aloi kitar semula boleh dicairkan semula tanpa kehilangan sifat mekanikal biasa.
Kesimpulan
Tuangan die bahagian auto kekal sebagai cara paling praktikal untuk menghasilkan komponen struktur volum tinggi, kompleks dan ringan untuk kenderaan pembakaran dan elektrik. Ia mendominasi kerana ia menggabungkan tiga kelebihan: kebebasan geometri yang sangat baik, kecekapan kitaran yang kuat dan kos setiap bahagian yang rendah pada skala.
Apabila anda memilih pembekal, anda benar-benar memilih pakej kawalan proses, kedalaman pemeriksaan dan pengalaman kejuruteraan. Rakan kongsi seperti fddiecasting.com membawakan warisan pembuatan acuan, enam mesin tuangan cetakan besar, 80 pusat pemesinan ketepatan, pensijilan IATF 16949:2016 dan makmal pengesahan lengkap, termasuk CMM, CT, spektrometer dan ujian kebocoran. Keupayaan ini paling penting apabila bahagian baru memasuki pengeluaran dan setiap bahagian pengeluaran mesti betul.
Jika anda sedang menilai rakan kongsi cetakan untuk projek semasa atau program masa hadapan, hantar lukisan anda kepada pasukan di fddiecasting.com untuk semakan kebolehlaksanaan. Perbincangan teknikal yang jelas di hadapan akan menjimatkan kos dan risiko kemudian.